FREN

Un prototype à tester, une nouvelle révision à assembler ou une échéance à tenir ? Nous préparons avec vous l'assemblage de vos cartes électroniques CMS et THT dans notre atelier de Martillac. À partir de votre nomenclature (BOM), de vos fichiers Gerber et des données Pick & Place, nous préparons les programmes machine et le jetting avant même l'approvisionnement.

Assemblage électronique CMS et THT chez EVIACORE

De vos fichiers PCB à la carte assemblée.

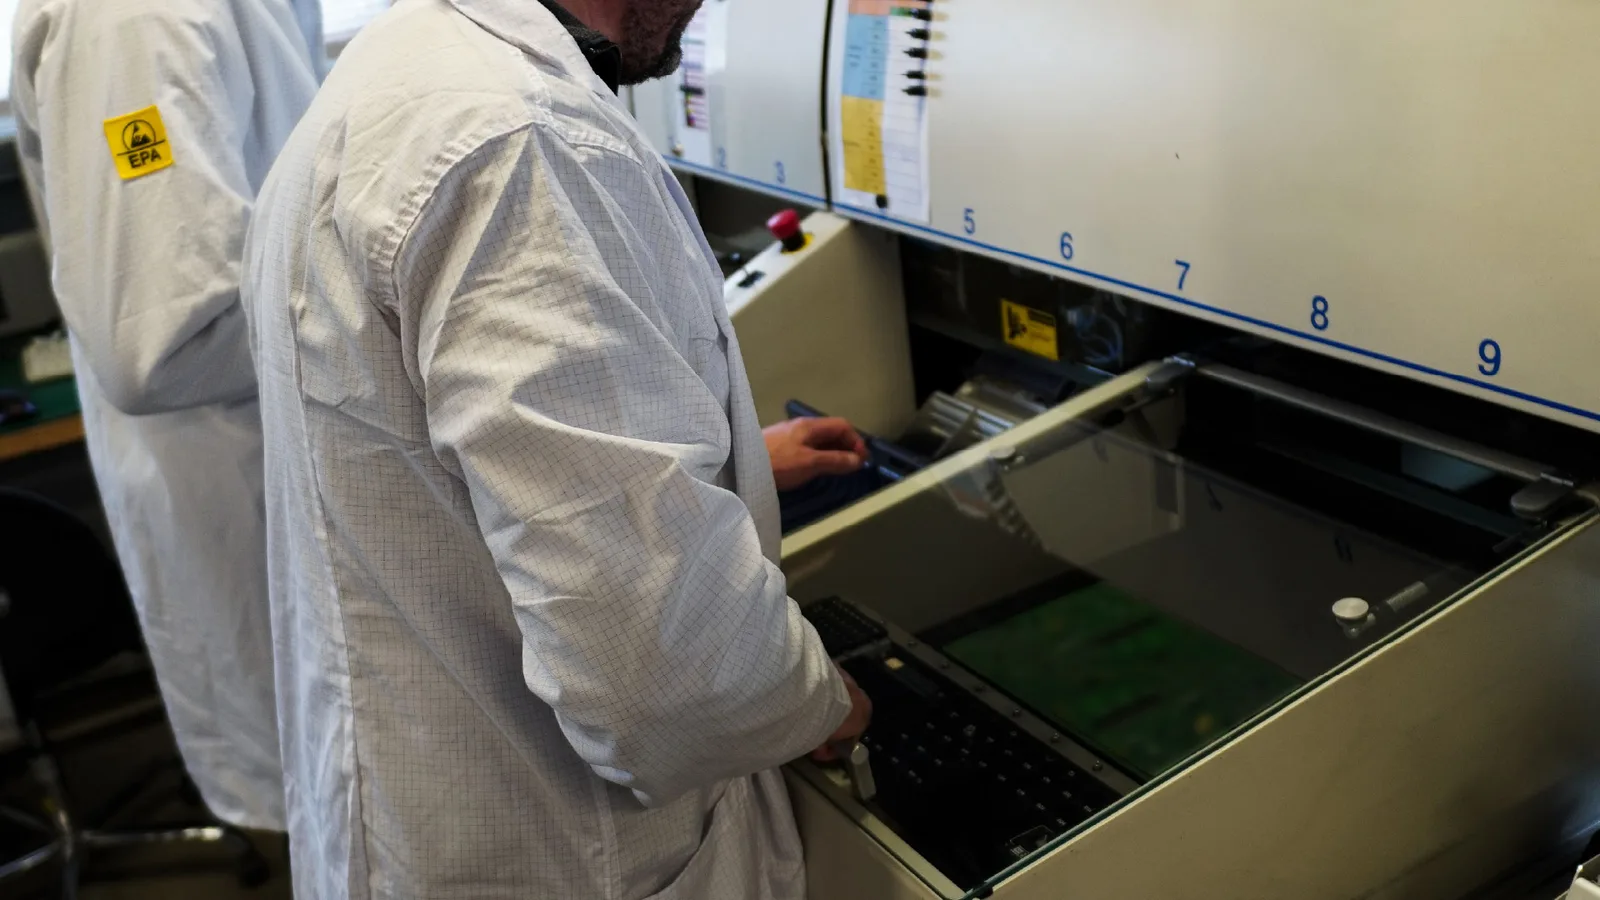
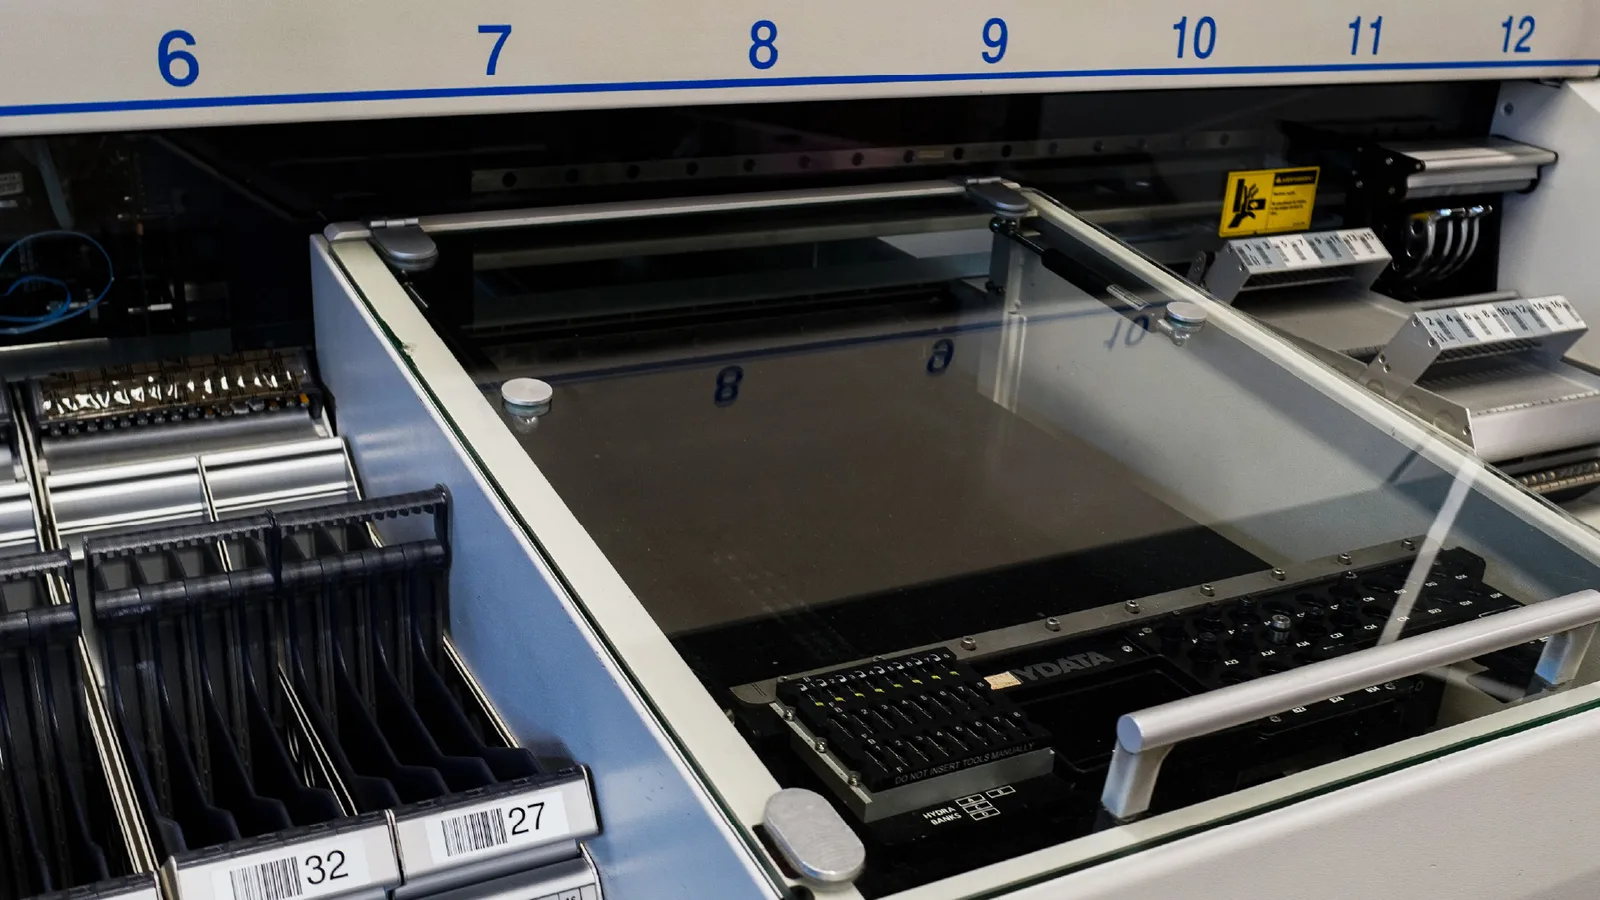
Ligne de placement CMS dans l'atelier EVIACORE
  1. 01

    Réception

    Dès leur réception, les PCB, les composants et les éventuelles fournitures complémentaires sont regroupés dans un bac unique attribué au projet. Ce bac porte la référence interne du projet afin d'éviter tout mélange et d'assurer sa traçabilité.

  2. 02

    Contrôle d'entrée et identification

    L'équipe vérifie les références, les quantités, l'état et le conditionnement des fournitures reçues. Chaque référence de composant est ensuite identifiée et rattachée au projet avant son utilisation en production. Une attention particulière est portée aux composants sensibles à l'humidité et aux emballages ouverts.

  3. 03

    Préparation de la production

    Nous vérifions que chaque composant correspond bien aux plages d'accueil. Cette vérification est réalisée grâce à une modélisation 2D de la carte électronique dans le logiciel de nos machines de placement.

  4. 04

    Dépôt de la crème à braser

    Le jetting dépose la crème à braser précisément sur le PCB. Aucun pochoir de sérigraphie n'est à fabriquer. C'est une étape et un coût en moins pour lancer votre prototype.

  5. 05

    Placement CMS

    Les composants sont préparés dans un conditionnement compatible avec nos équipements. Lorsqu'ils sont reçus en vrac, nous créons des alvéoles adaptées aux composants dans une matière ESD.

  6. 06

    Refusion en phase vapeur

    La carte passe ensuite en refusion en phase vapeur. Le cycle est préparé selon l'alliage, les matériaux et les masses thermiques. Nous réalisons un profil de refusion spécifique pour vos cartes au besoin.

  7. 07

    Insertion THT et finitions

    Nous insérons et brasons les connecteurs et autres composants traversants (THT). Nous assurons également la coupe et la mise en forme des broches, ainsi que les finitions manuelles.

  8. 08

    Inspection et tests convenus

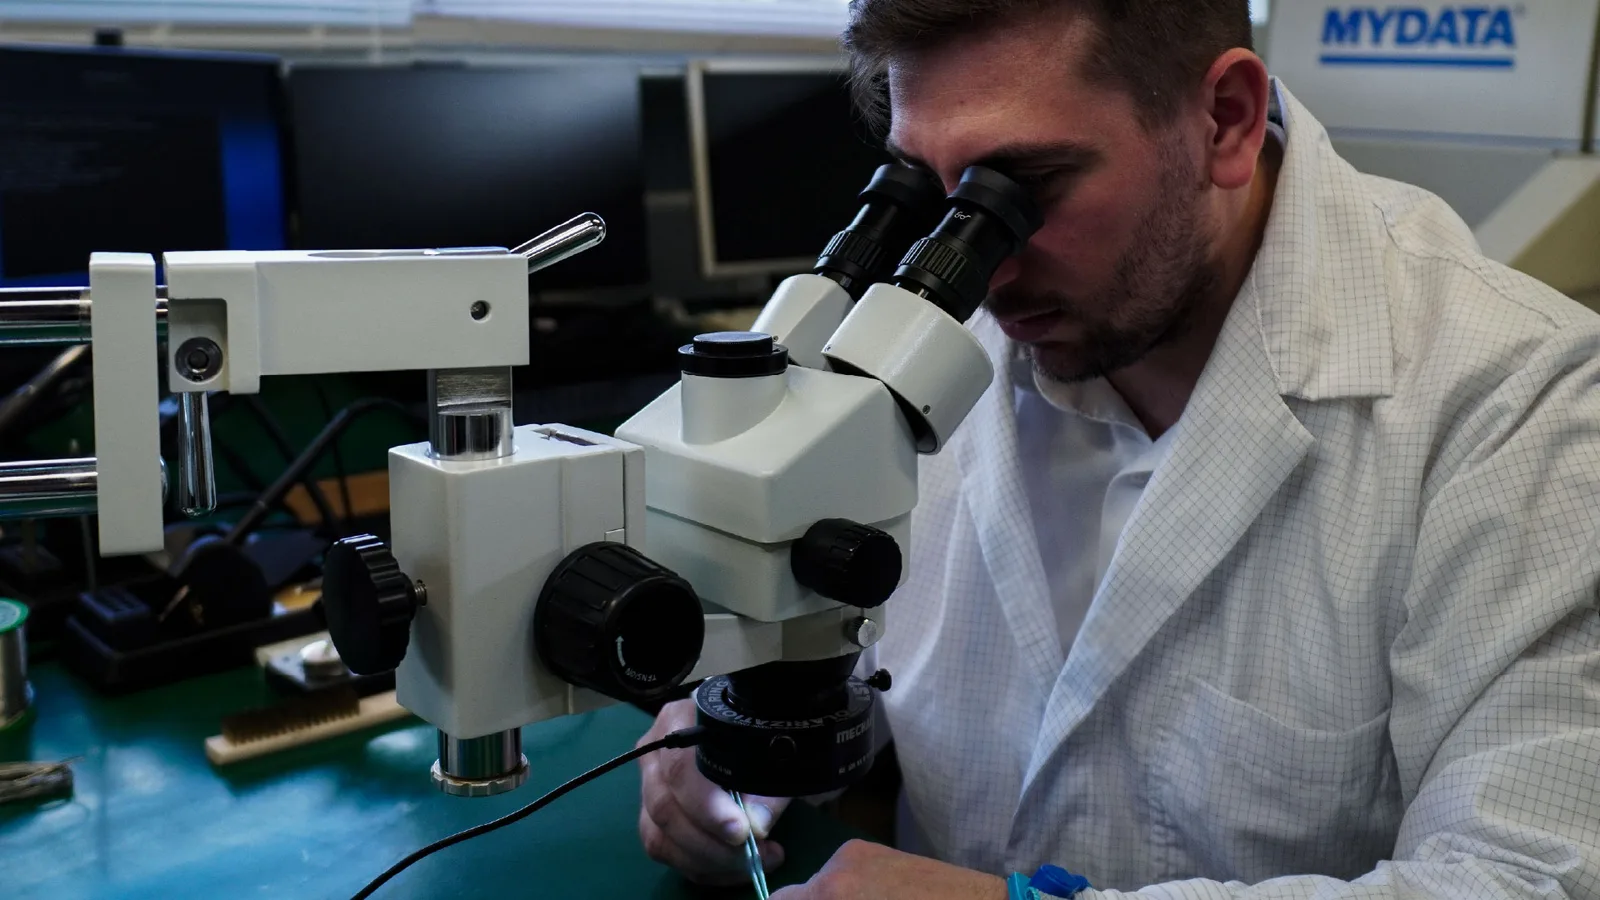
    Les contrôles sont réalisés selon les critères IPC-A-610 Classe 2. Chaque carte est inspectée au microscope afin de contrôler les assemblages accessibles. Les tests convenus avec le client sont réalisés selon la procédure définie. Une inspection par rayons X est systématiquement réalisée lorsque la qualité et la bonne mouillabilité des brasures ne peuvent pas être vérifiées au microscope, notamment pour les connexions cachées.

  9. 09

    Conditionnement et expédition

    Les cartes sont enveloppées dans un film à bulles antistatique. Leur protection est renforcée par du papier recyclé, puis l'ensemble est emballé dans des cartons à double cannelure. L'expédition est réalisée en express, avec une livraison garantie le jour ouvré suivant la date d'enlèvement.

Une production pensée pour les prototypes et petites séries.

Prototype

Obtenez de 1 à 10 cartes assemblées pour valider un premier indice de révision, vérifier les interfaces électriques et confirmer les alimentations, les communications ainsi que les fonctions critiques.

Les points critiques peuvent être contrôlés sur la première carte avant de poursuivre le lot.
Petite série

Nous assemblons des petites séries de 10 à 500 cartes à partir d'un dossier de fabrication validé. Les références, les variantes, les indices de révision, les instructions de montage et les contrôles sont définis avant le lancement afin d'assurer la répétabilité du lot.

Nous pouvons éventuellement, avec votre accord, faire effectuer un contrôle AOI des cartes assemblées par un prestataire spécialisé, selon les critères définis.

Des contrôles à chaque étape de la production.

  1. 1

    • Fournitures identifiées et regroupées par projet.
    • Références, quantités et conditionnements vérifiés.
    • Compatibilité des composants avec les plages du PCB vérifiée en 2D.
  2. 2

    • Dépôt précis par jetting, sans pochoir.
    • Conditionnements adaptés au placement CMS, avec alvéoles ESD pour les composants en vrac.
    • Refusion phase vapeur, avec profil spécifique au besoin.
    • Insertion THT, coupe des broches et finitions manuelles.
  3. 3

    • Inspection au microscope selon l'IPC-A-610 Classe 2.
    • Rayons X pour les brasures non vérifiables au microscope.
    • Tests fonctionnels selon vos procédures, si convenus.
    • Protection antistatique, calage et expédition express.

Quels fichiers préparer pour votre devis d'assemblage ?

Pour le chiffrage

  • Nomenclature des composants (BOM)
  • Gerber ou ODB++
  • Fichier de placement des composants (Pick & Place)
  • Plans d'assemblage
  • Quantités, variantes et panélisation

Selon le projet

  • Liste des fournitures confiées
  • Dossier de test et moyens associés
  • Exigences particulières en complément de l'IPC-A-610 Classe 2
  • Exigences de traçabilité et de conditionnement
Technicien EVIACORE examinant une carte électronique au microscope

Un prototype à assembler dans un délai court ?

Échanger sur mon délai

Questions avant de lancer un assemblage.

Vos fichiers sont prêts ? Chiffrons l'assemblage de vos cartes.

Déposer mon dossier pour chiffrage